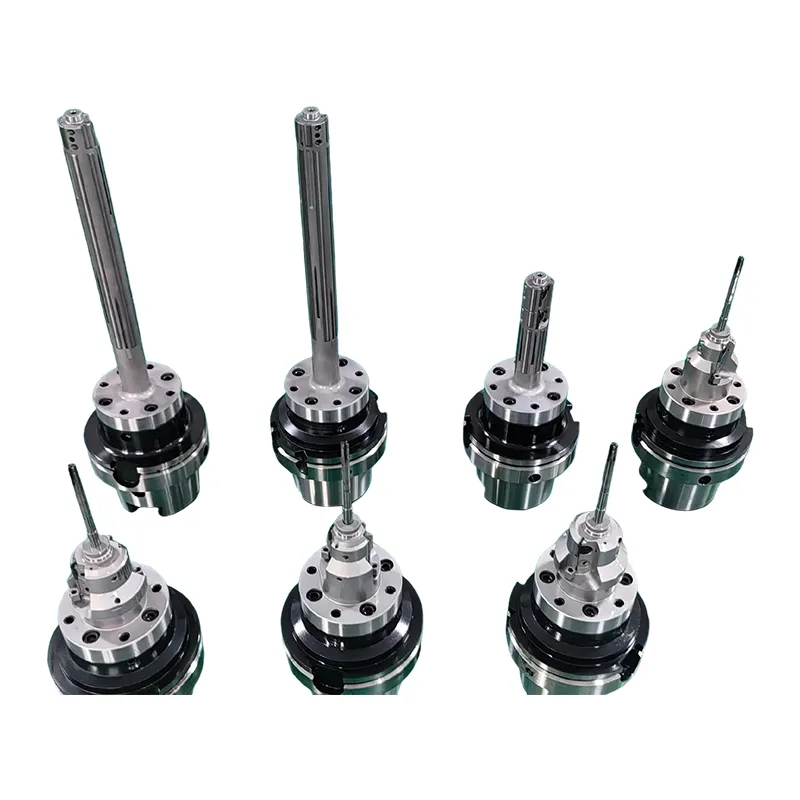
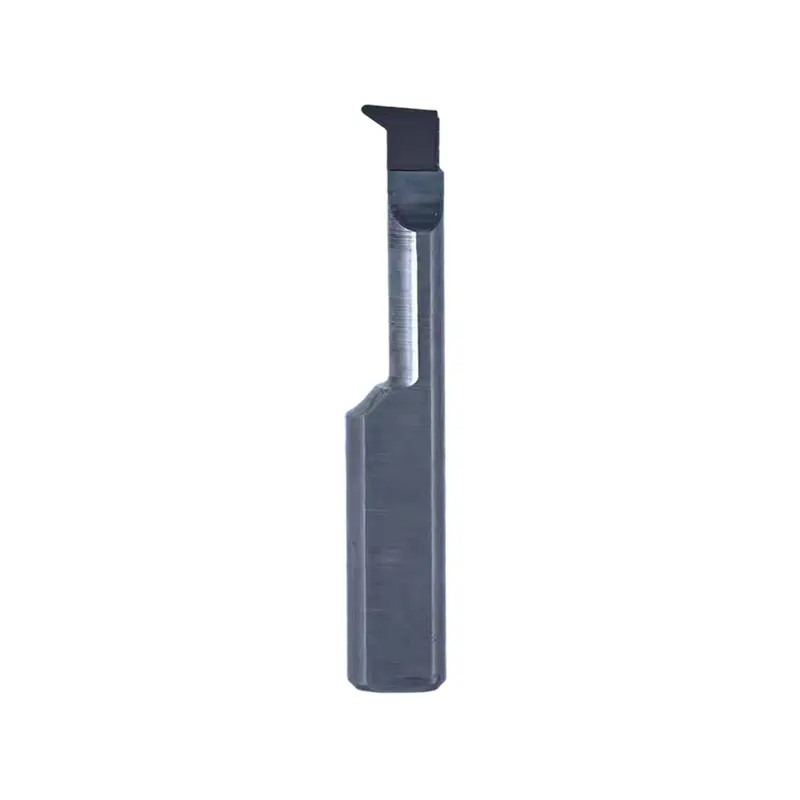
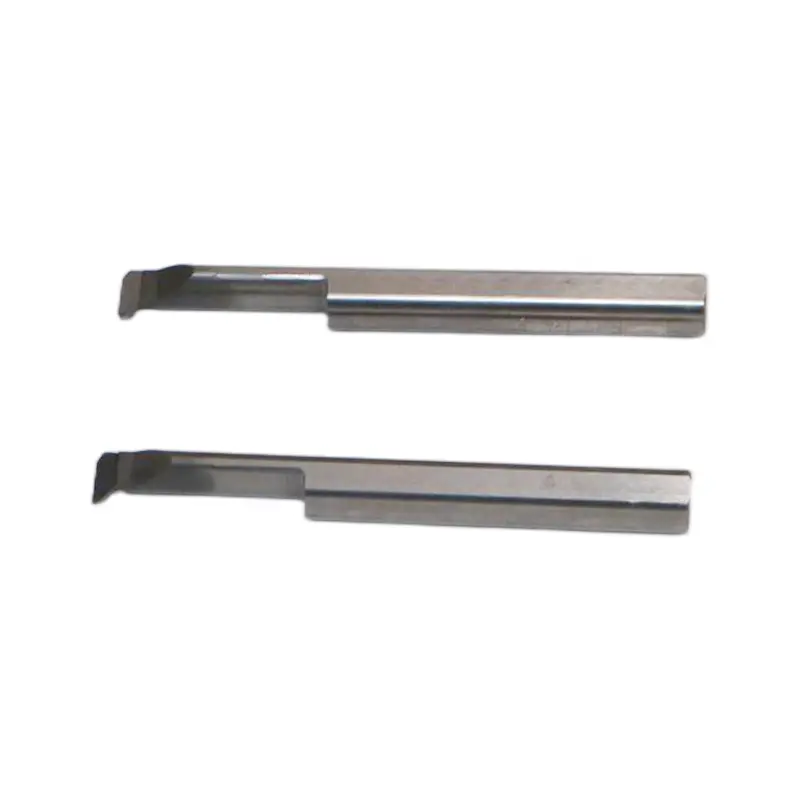
PCD 작은 구멍 보링 공구
Wangdefu의 PCD 작은 구멍 보링 공구는 고정밀 작은 구멍 리밍 및 관통 구멍 가공을 위해 설계되었습니다. 선도적인 중국 제조업체 및 공장으로서 당사는 복잡한 산업 응용 분야의 요구 사항을 충족하면서 탁월한 정확성, 효율성 및 신뢰성을 보장하는 고성능 도구를 제공합니다.
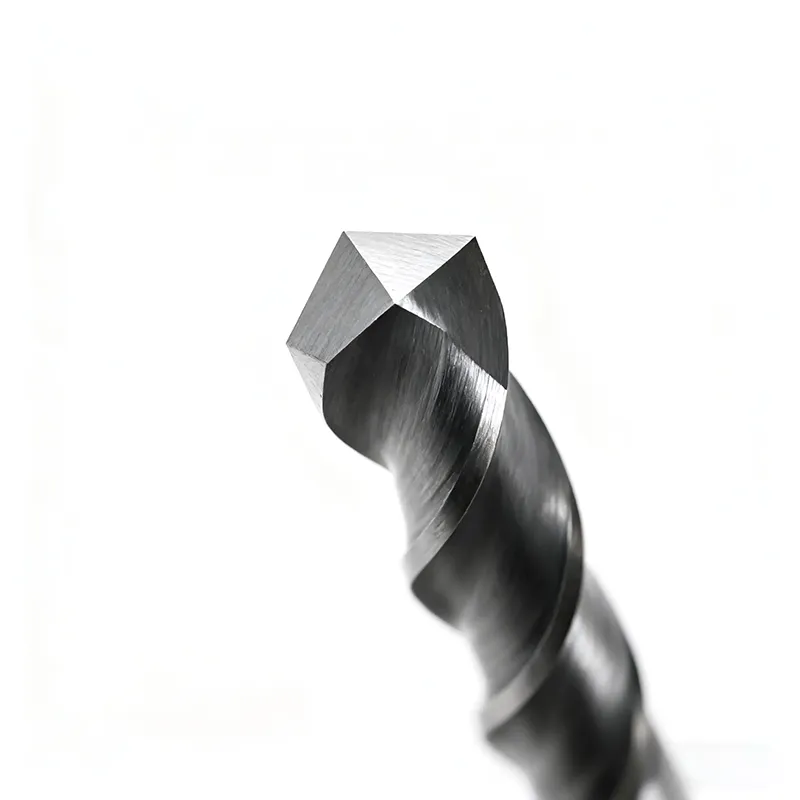
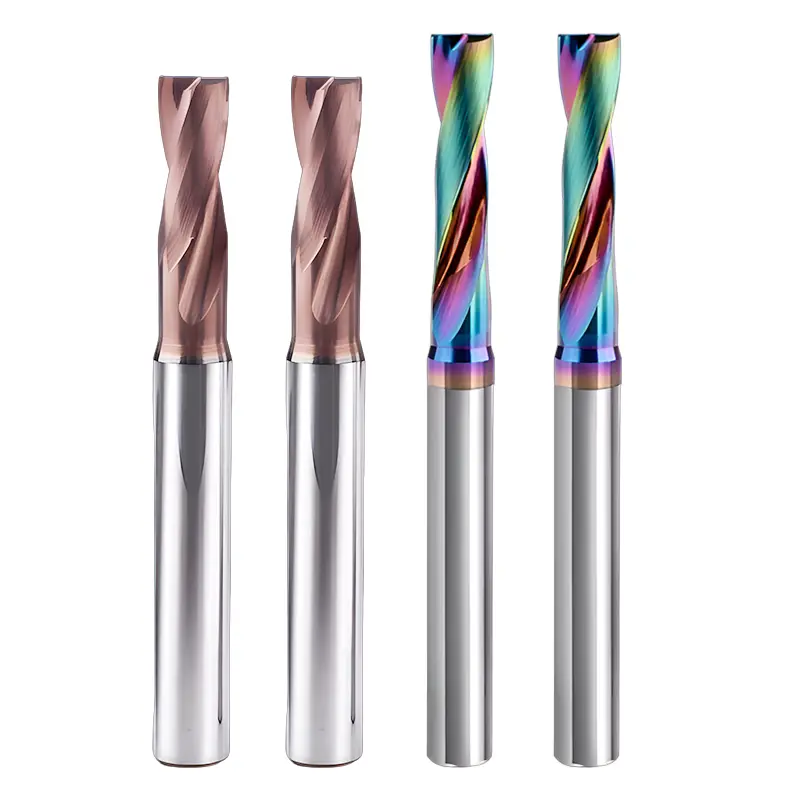
Wangdefu 내구성이 뛰어난 PCD 작은 구멍 보링 도구는 다결정 다이아몬드(PCD) 소재로 만들어진 고정밀, 작은 직경의 구멍 가공 도구로, 특히 경도가 높고 가공하기 어려운 재료의 정밀 구멍 가공에 적합합니다.
이 제품의 기능은 무엇인가요?
1. 정밀 구멍 가공, 직경은 0.5mm만큼 낮을 수 있습니다.
2. 알루미늄 합금, 구리, 복합 재료 등에 적합한 높은 경도 재료 가공 안정성.
3. 고속 절단으로 생산 사이클 시간 단축
4. 진동 및 변형의 위험을 줄이고 조리개의 일관성을 보장합니다.
5. 대량 생산 및 프로토타입 개발에 적합
제품의 장점은 무엇입니까?
1. 초경질 PCD 팁 + 강력한 매트릭스, 우수한 수명 및 강성
공구 비트 소재는 고품질 PCD(다이아몬드 입자 크기 1~3μm)로 만들어지며 경도는 HV10000 이상, 내마모성은 초경합금의 10~50배입니다. 고규소 알루미늄 합금 등 내마모성 소재를 가공할 경우 수명을 30배 이상 연장할 수 있습니다.
공구 본체는 초미립자 초경합금 또는 42CrMo 합금강으로 만들어집니다. 진공 열처리 + 질화 처리 후 최소 공구 생크 직경은 Φ3mm에 도달할 수 있고 깊이-직경 비율(L/D)은 5:1 - 15:1에 도달할 수 있습니다. 진동 공구 변형 없이 심공 가공, 가이드 스트립 직진도 ≤0.001mm.
이 고품질 PCD 작은 구멍 보링 공구는 특히 정밀한 미세 구멍 프로젝트에서 깊은 구멍 가공을 더욱 안정적으로 만들어줍니다.
2. 정밀한 모서리 + 최적화된 형상, 버 없는 정확한 절단
주 절삭날은 마이크로 엣지 연삭 공정을 채택하고 절삭날의 선명도는 0.01mm에 도달하며 경사각은 +5°-+15°로 특히 비철금속에 적합하여 칩 축적을 효과적으로 억제합니다.
"고정 정점 + 이중 가이드 바" 구조, 가이드 바 직경 정확도 ≤0.003mm, 런아웃 ≤0.002mm, 구멍 진원도 편차 <0.005mm, 동축도 0.012mm 이내로 제어됩니다.
좁은 홈 칩 배출 채널은 작은 구멍 공간에 적합하며 칩 파손이 짧고 막히지 않으며 가공 안정성이 향상됩니다.
3. 효율적인 냉각 + 낮은 마찰 특성, 원활한 가공
내부 냉각/외부 냉각 이중 냉각 모드, 내부 냉각 구멍의 최소 직경 Φ0.8mm, 고압 절삭유 직접 절삭날, 빠른 방열 및 칩 플러싱을 지원합니다.
PCD 소재는 자연적으로 낮은 마찰 계수(0.05 - 0.1)를 갖고 있으며 가장자리 처리를 연마하여 가공된 표면 거칠기를 Ra0.2 - 0.8μm만큼 낮춰 2차 연마 없이 "연삭 대신 보링"을 달성할 수 있습니다.
PCD 작은 구멍 보링 공구의 저마찰 설계로 미세 구멍 가공 효율성이 크게 향상되고 공구 마모가 줄어듭니다.
핵심 제품 사양
|
매개변수 유형 |
사용 가능한 옵션 |
|
도구 유형 |
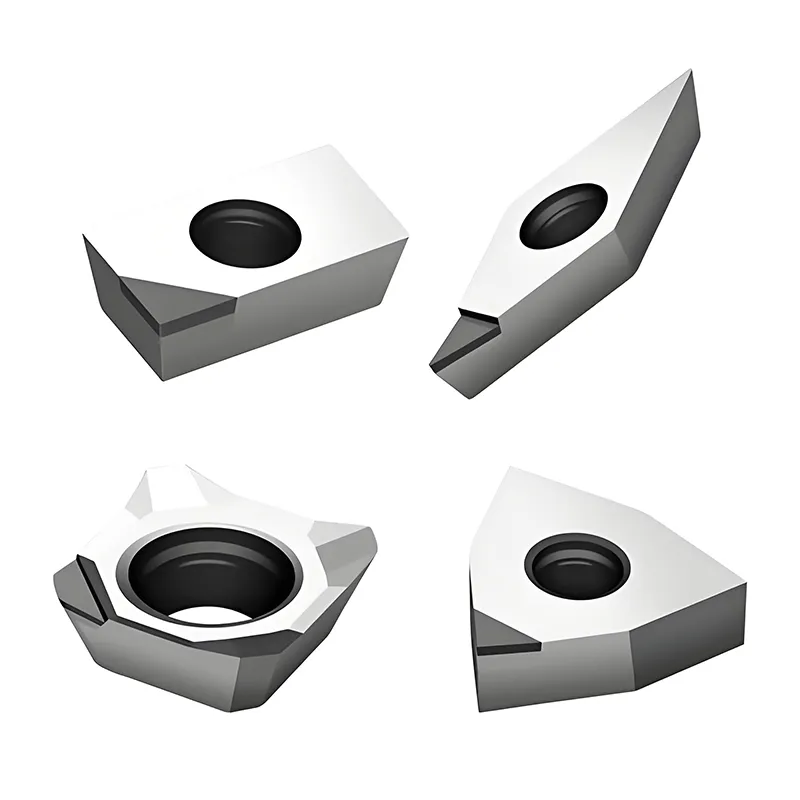
솔리드 PCD 소형 홀 보링 공구, 인덱서블 PCD 보링 공구, 막힌 홀용 PCD 보링 공구 |
|
도구 본체 재질 |
초미립자 탄화물, 42CrMo 합금강 |
|
도구 헤드 재질 |
다결정 다이아몬드(PCD), 입자 크기 1~3μm |
|
가공 구멍 직경 |
Φ1.5~20mm(표준), 미세 구멍 직경은 Φ0.8mm까지 맞춤 설정 가능 |
|
길이 대 직경 비율(L/D) |
5:1, 8:1, 10:1, 15:1 (깊은 구멍 용도) |
|
생크 유형 |
스트레이트 생크, 모스 테이퍼(No.1~2), BT30/HSK-E25 마이크로 인터페이스 |
|
냉각방식 |
외부 냉각, 내부 냉각(고압 마이크로 내부 냉각수 홀) |
|
가공 정확도 |
홀 직경 공차 IT6~IT8, 표면 거칠기 Ra0.2~0.8μm |
|
적용 가능한 재료 |
알루미늄 및 알루미늄 합금, 구리 합금, 마그네슘 합금, 탄소섬유 강화 플라스틱(CFRP), 흑연, 고규소 알루미늄 합금 등 |
응용 시나리오
3C 전자 분야: 휴대폰 프레임 마이크로 조립 구멍(Φ2.0mm), 표면 거칠기 Ra0.4μm, 단일 공구 수명 5000개 구멍, 초경 공구보다 20배 높음.
자동차 제조 분야: 최신 PCD 소형 홀 보링 공구를 사용하여 엔진 인젝터 마이크로 홀(Φ1.8mm, 깊이 대 직경 비율 12:1)을 내부 냉각 설계로 가공합니다. 조리개 공차는 ±0.005mm로 유지되어 연료 분사 정확도가 15% 향상되고 국가 VI 배출 표준을 완전히 충족합니다.
항공우주 분야: 항공전자 알루미늄 합금 쉘 스텝 홀(Φ3.5mm), 동축도 0.01mm, 고속 절단 조건에 적합하며 처리 효율이 기존 공구보다 40% 더 높습니다.
정밀 기기 분야: 마이크로 베어링 하우징 내부 구멍(Φ1.5mm), 구멍 진원도 0.003mm, 표면 마감 Ra0.2μm, 후속 연삭이 필요 없으며 배치 일관성이 우수합니다.
권장 절단 매개변수
|
재료 |
절단 속도 (VC) |
이송 속도(f) |
축방향 절입량 (AP) |
|
6061 알루미늄 합금 |
300~600m/분 |
0.02~0.08mm/회전 |
0.1~0.5mm |
|
구리(T2) |
200~400m/분 |
0.03~0.10mm/회전 |
0.2~0.8mm |
|
고규소 알루미늄 합금(AlSi12) |
150~300m/분 |
0.01~0.05mm/회전 |
0.1~0.3mm |
|
탄소섬유 강화 플라스틱(CFRP) |
100~200m/분 |
0.01~0.03mm/회전 |
0.05~0.2mm |
참고: 막힌 홀 가공의 경우 칩 배출을 위해 0.5-1mm를 남겨 두는 것이 좋습니다. 미세 구멍(ø < 2mm)의 경우 진동이 정확도에 영향을 미치지 않도록 강성이 높은 기계를 사용하십시오. 특정 매개변수는 기계 성능 및 공작물 구조에 따라 미세 조정할 수 있습니다.
판매 후 서비스
공구 선택 및 가공 매개변수 최적화를 제공합니다.
설치 및 운영 지침(텍스트 또는 비디오).
원격 또는 현장 기술 지원.
정기적으로 도구 사용 실적을 추적하고 최적화 솔루션을 제공합니다.
포장 및 배송
각 도구에 대한 개별 보호 포장.
표준 및 맞춤형 패키징 지원을 내보냅니다.
안정적인 글로벌 물류; 유럽, 미국, 동남아시아로 자주 수출됩니다.
대량생산에 빠른 배송.
문의 보내기
연락처 정보
-
주소
중국 절강성 닝보시 베이룬구 다치 거리 21번 몰드 로드 2호
-
-
CNC 절단 도구, CNC 가공 프로토타입, CNC 밸브 블록에 대한 견적을 빠르게 받으려면 프로젝트 세부 정보를 제출하세요. 우리 전문가들은 비용과 일정을 최적화하여 고품질 솔루션을 보장합니다.